


Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Si diseña o compra piezas impresas en 3D, conseguir el grosor de pared correcto puede ahorrar tiempo, material y costes de retrabajo. A continuación explicamos cómo establecer espesores de pared seguros y funcionales para la impresión 3D de metal, FDM, SLA, SLS, MJF y.
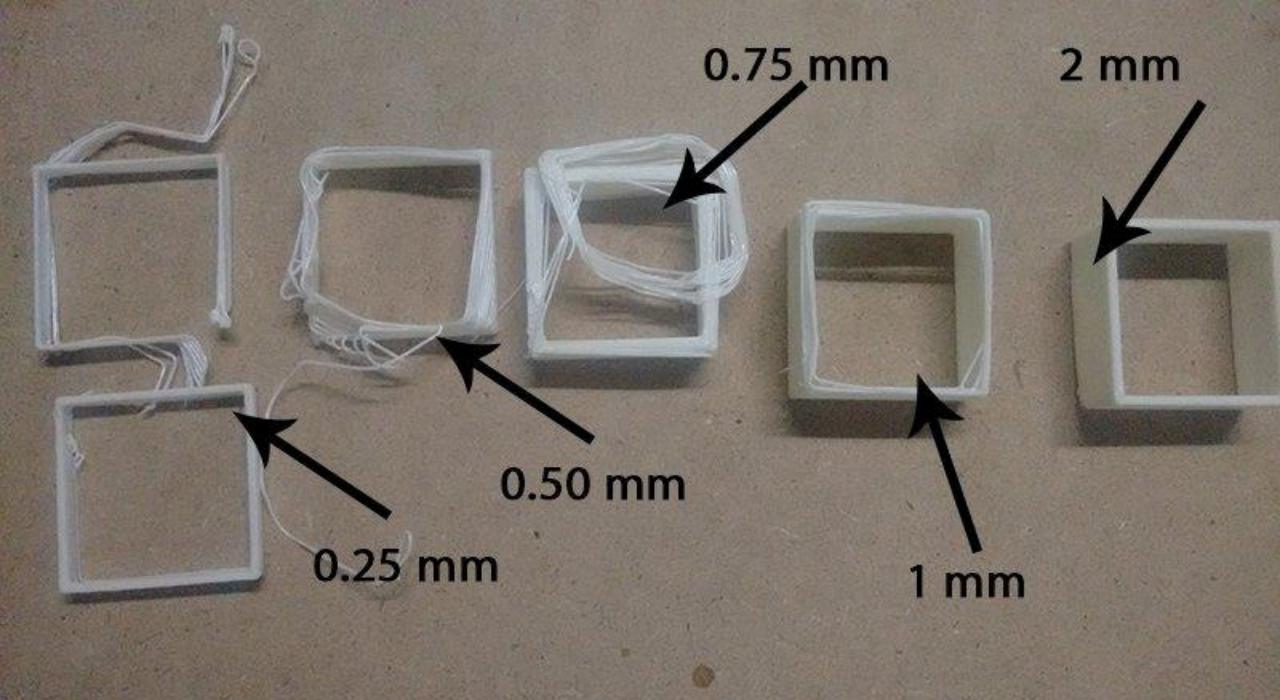
¿Cuál es el espesor mínimo de pared para la impresión 3D? Esta pregunta parece simple, pero en realidad debe determinarse en función del proceso, el material y el tamaño de la pieza específicos.
Cada proceso de impresión 3D forma las piezas de forma diferente. Esta diferencia afecta directamente el grosor de las paredes.
A continuación se muestran los valores de referencia iniciales para cada proceso:
Proceso | Espesor de pared mínimo típico | Más adecuado para |
FDM/FFF | 0,8 – 1,5 milímetros | Prototipos funcionales, plantillas, fijaciones. |
SLA/Resina | 0,5 – 1,0 milímetros | Prototipos y modelos de alto detalle. |
SLS | 0,7 – 1,0 milímetros | Piezas funcionales de nailon, geometría compleja |
mjf | 0,5 – 1,0 milímetros | Piezas de nailon de calidad de producción. |
SLM/Metal | 0,4 – 1,0 milímetros | Piezas funcionales, soportes y carcasas metálicos. |
En el mismo proceso, un material diferente puede significar un espesor de pared seguro diferente. Las propiedades que más importan son estas:
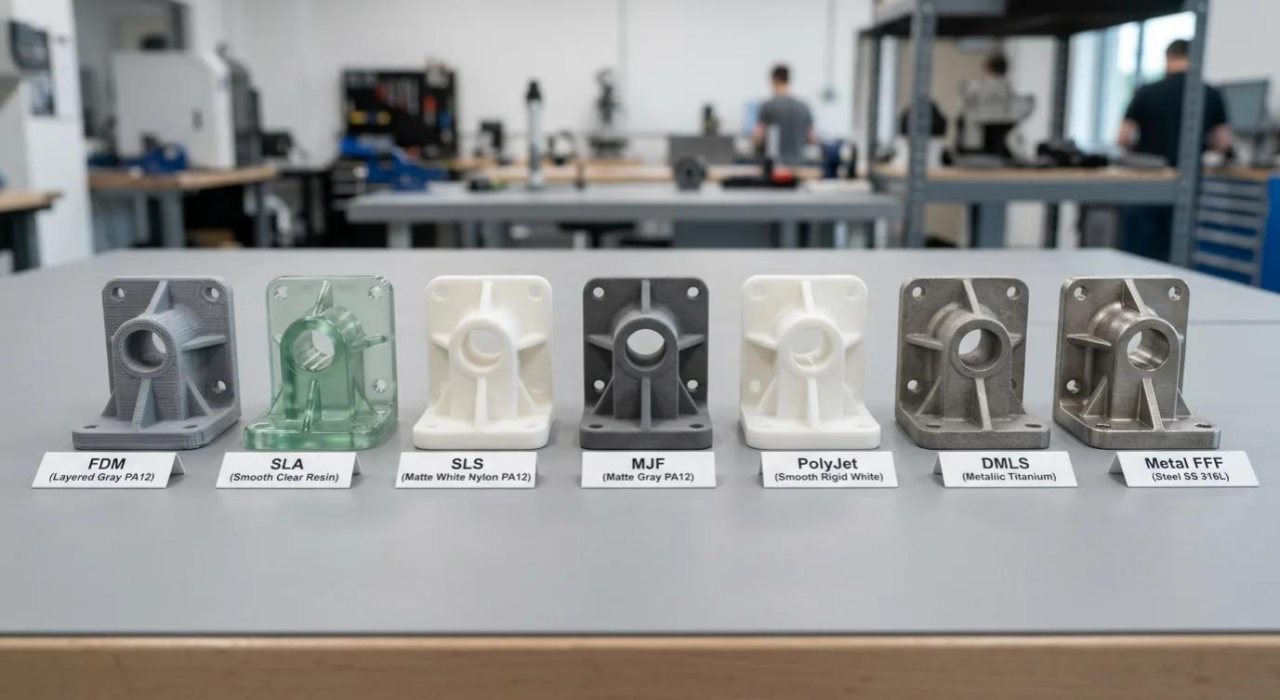
Al comprobar el espesor de la pared, el factor clave principal es el tamaño de la pieza. Una pared de 0,8 mm en un clip pequeño y en un panel grande tienen riesgos completamente diferentes. Cuanto mayor sea el tramo sin soporte, más fácilmente la superficie de la pared se dobla, deforma o agrieta por su propio peso durante la impresión.
Al verificar un diseño, no puede simplemente mirar el número del espesor de la pared:
El espesor de pared de las piezas impresas FDM está determinado conjuntamente por los siguientes parámetros:
Factor de diseño | Consideración recomendada |
Tamaño de la boquilla | Haga coincidir el espesor de la pared con un múltiplo del diámetro de la boquilla |
Conteo de pared | Utilice 2-3 perímetros como mínimo para resistencia estructural. |
Altura de capa | Altura de capa más baja para una mejor resolución en secciones delgadas |
Orientación | Imprima paredes verticalmente para alinear las capas con la dirección de carga |
La impresión SLA y resina puede producir paredes mucho más delgadas que FDM. Las piezas funcionales suelen utilizar de 0,5 a 1,0 mm. Los detalles de apariencia de las partes pueden ser aún más delgados. Pero la delgadez utilizable real todavía está limitada por varios factores.
Las paredes largas y delgadas tienden a deformarse o curvarse durante o después del curado.
Las partes huecas deben tener orificios de drenaje. De lo contrario, la resina residual aumentará la presión o romperá la carcasa.
El poscurado puede encoger o aumentar aún más la tensión en secciones extremadamente delgadas.
Ser imprimible no significa que sea apto para uso final. SLA funciona muy bien para detalles finos. Se adapta a prototipos y piezas de apariencia. Pero los muros de carga funcionales a menudo necesitan ser más gruesos que el mínimo del proceso.
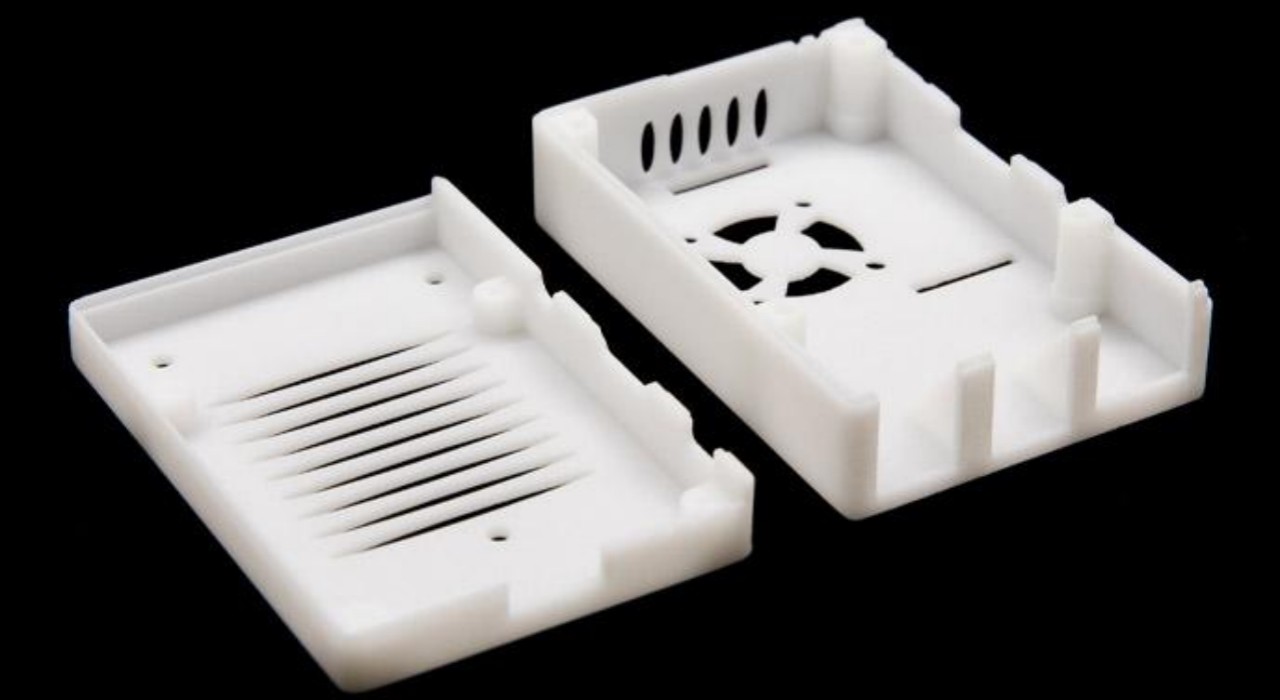
Tanto SLS como MJF forman partes de un lecho de polvo. Durante la impresión, el polvo circundante soporta continuamente paredes delgadas. Por lo tanto, pueden manejar geometrías complejas de paredes delgadas que otros procesos encuentran fácil de combar o que necesitan soporte adicional.
Pero esto no significa que no exista riesgo. En la producción real, aún es necesario prestar atención a varios aspectos:
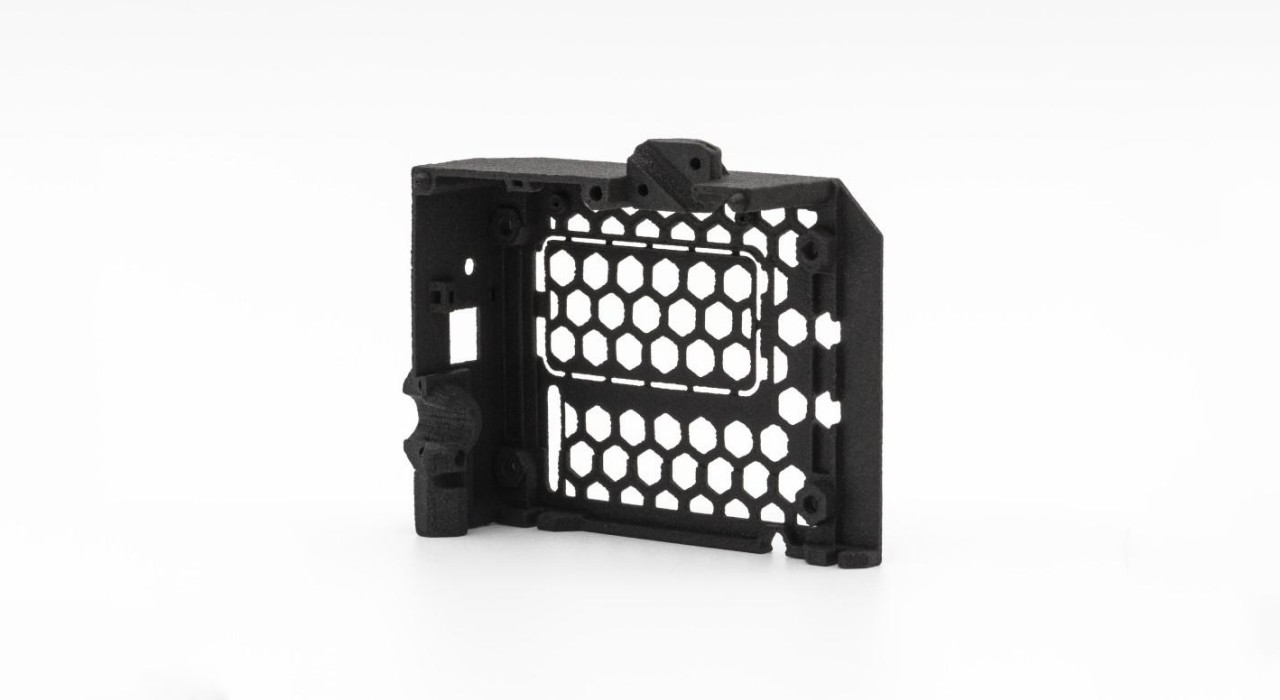
La impresión 3D de metal utiliza principalmente SLM o fusión de lecho de polvo. Derretir polvo de metal capa por capa genera un calor muy alto. La tensión interna es mucho mayor que en los procesos plásticos.
Factores clave a los que prestar atención:
El proceso y el material determinan qué tan delgada puede ser la pared. Los siguientes hábitos de diseño pueden ayudarle a mantener el grosor de la pared dentro de un rango seguro y reducir el riesgo de errores de impresión.
El espesor desigual de la pared provoca un enfriamiento desigual en toda la pieza. La tensión se concentra en las transiciones de espesor. Diferentes áreas tienen dimensiones inconsistentes. Toda la pieza puede incluso deformarse y deformarse.
Evite transiciones innecesarias entre zonas muy finas y muy gruesas. Si es necesario cambiar el espesor, utilice una transición gradual y evite cambios repentinos.
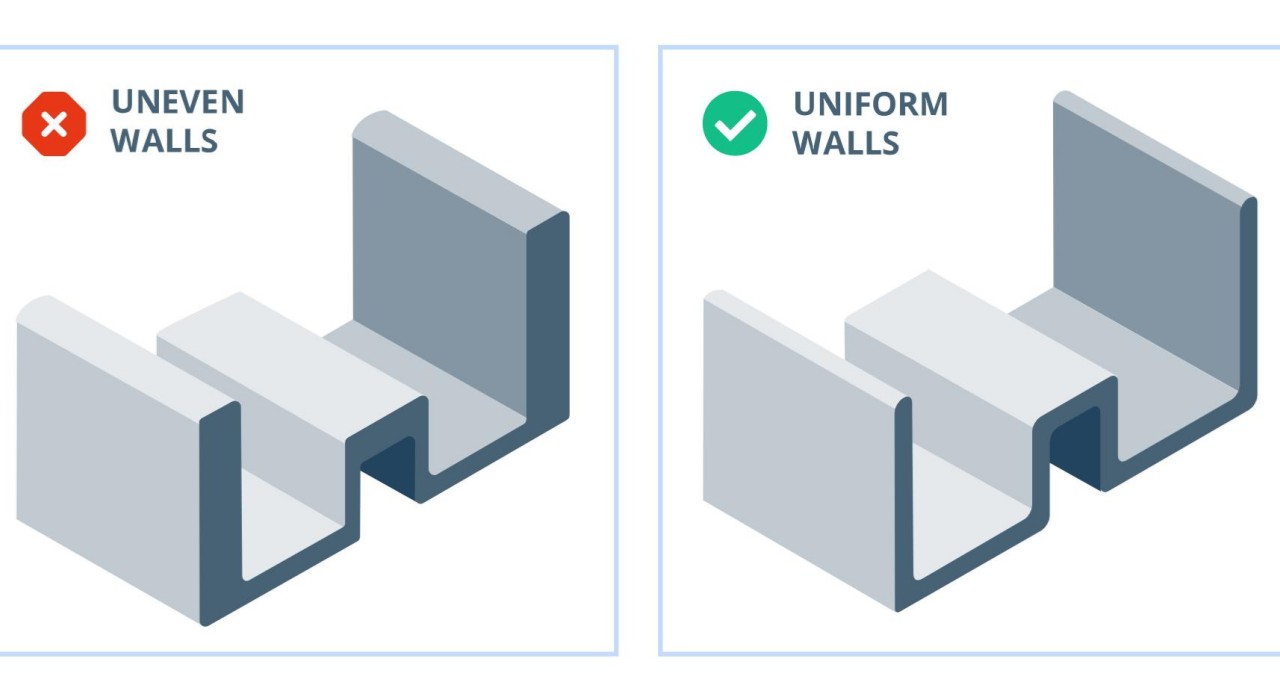
Mirar únicamente el espesor de la pared no es suficiente. La longitud de la pared es igualmente importante. Con el mismo espesor de pared, una pared corta es mucho más estable que una pared larga y delgada sin soporte.
Si debes hacer una pared larga y delgada, puedes considerar agregar:
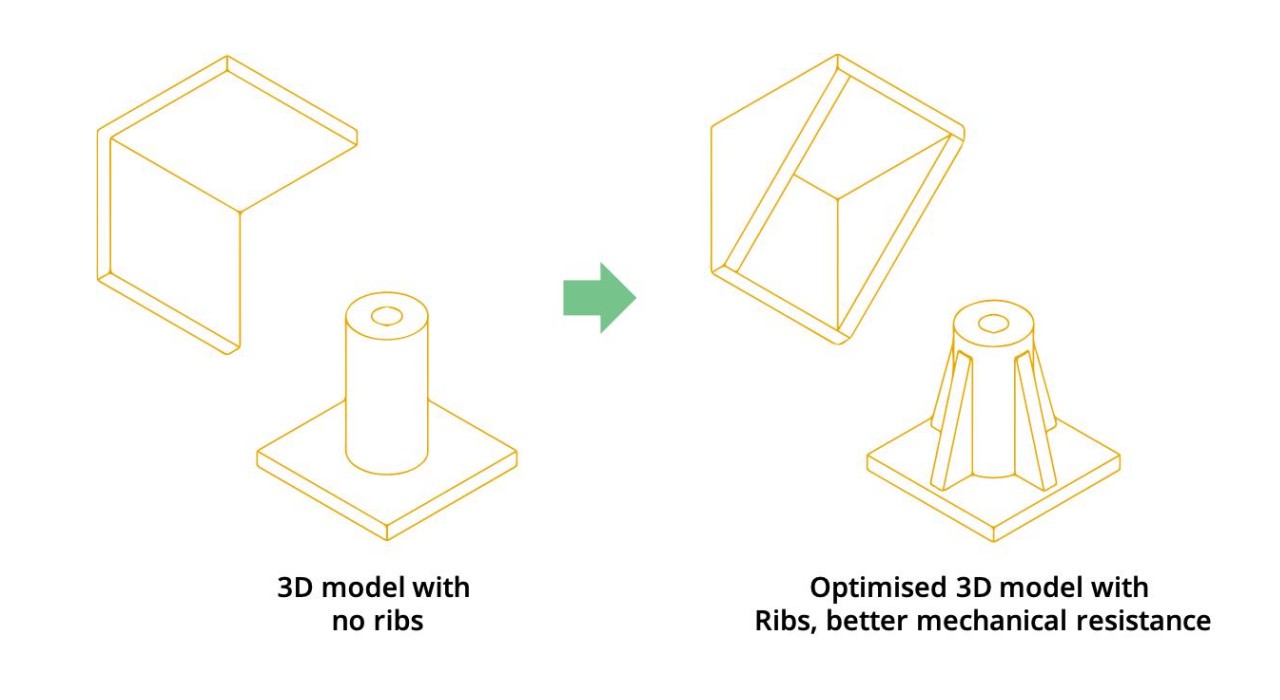
Cuando las paredes delgadas necesitan mayor resistencia, la primera reacción de muchas personas es engrosar toda la pared. Pero espesar todo añade peso y costo de material a todas las áreas, incluidas aquellas que no necesitan refuerzo. En su lugar, utilice costillas locales. Puedes conseguir la misma rigidez con muy poco material.
Añadir costillas tiene varias ventajas claras:
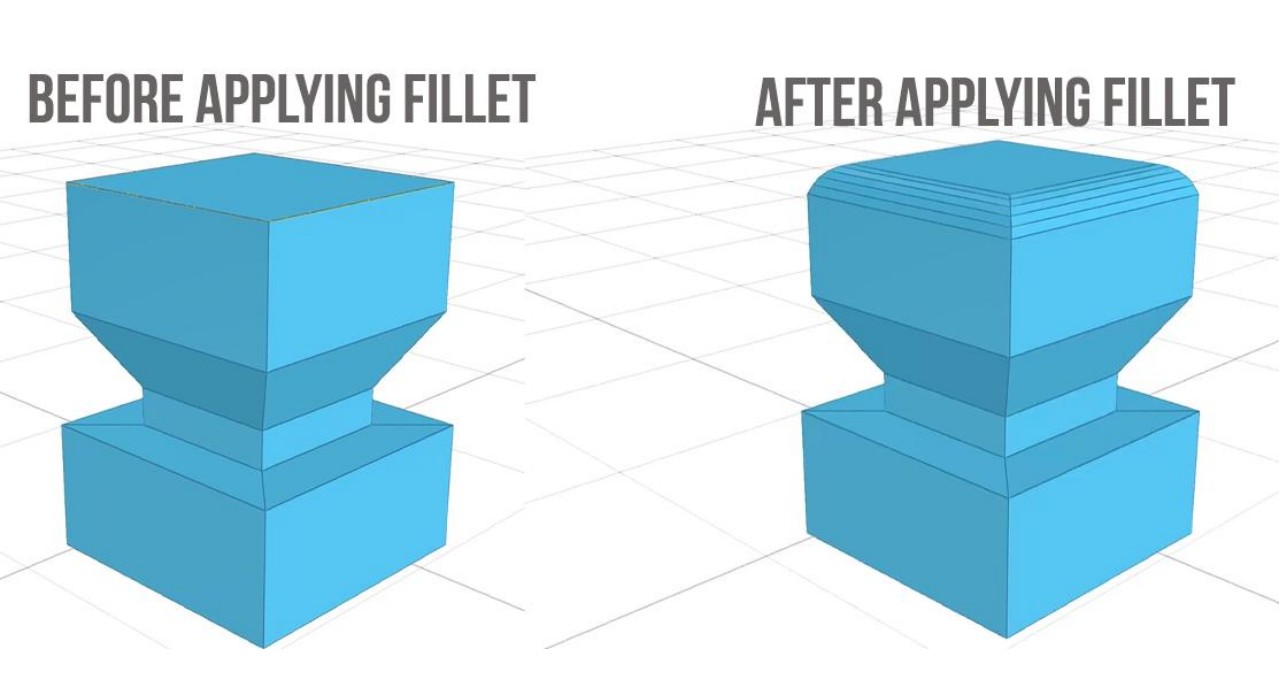
La tensión se concentra más donde las paredes delgadas se conectan con placas base, nervaduras u otras superficies de la pared. Las esquinas internas afiladas en estas conexiones se agrietan más fácilmente que las esquinas redondeadas.
Agregar filetes o transiciones suaves en conexiones de paredes delgadas puede reducir efectivamente el riesgo de grietas. Las piezas funcionales que se someten a tensiones repetidas o se manipulan con frecuencia deben prestar más atención a esto que las piezas de visualización estáticas.
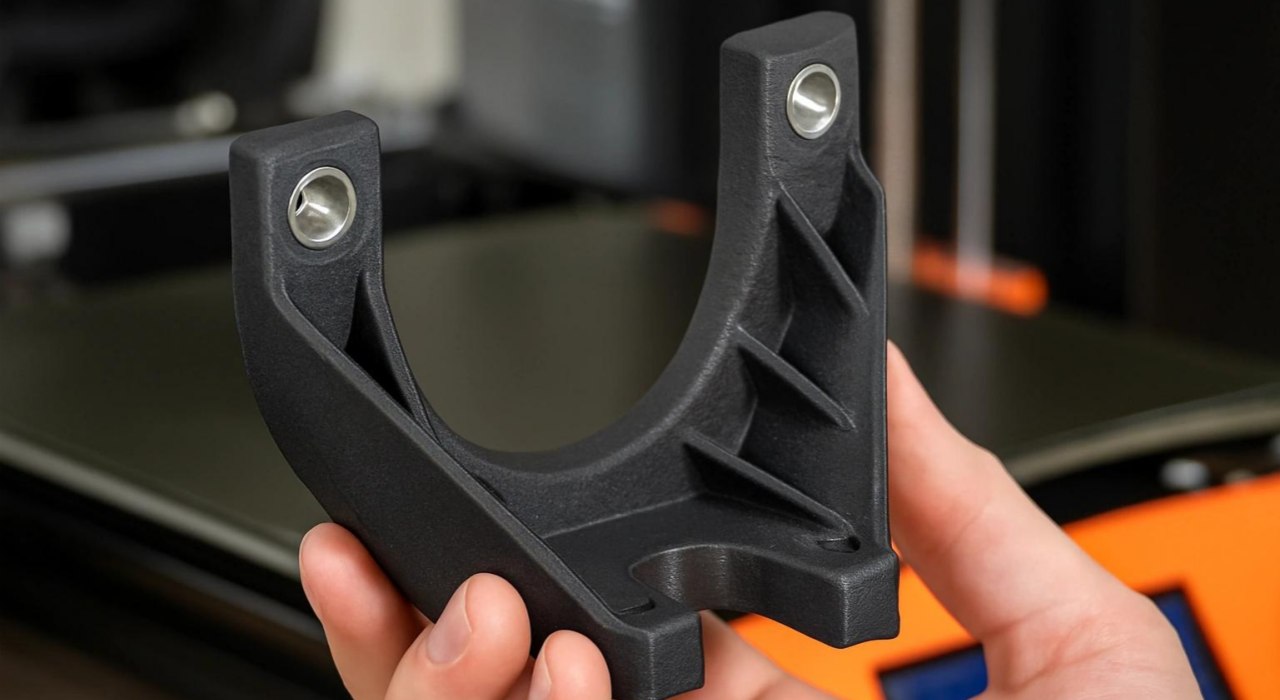
Engrosar toda la pieza para proteger algunos puntos débiles desperdicia material y agrega peso en todas partes. Sólo debe agregar material donde la pieza realmente soporta carga.
Concéntrese en fortalecer estas áreas:
A veces, las fallas en las paredes delgadas se pueden resolver ajustando los detalles del diseño. A veces se requiere un equilibrio entre aumentar el espesor de la pared y cambiar el proceso de fabricación.
Si la pared delgada realmente no puede soportar la carga actual, la solución más directa es aumentar el espesor local. Esto funciona mejor cuando el problema es material insuficiente, no la geometría en sí. Sólo es necesario engrosar las zonas de carga reales. No es necesario ajustar la configuración de impresión para toda la pieza.
El fallo de una pared delgada no siempre significa que sea necesario engrosarla. Cuando el diseño requiere detalles finos, paredes delgadas y complejas, canales internos o elementos pequeños, engrosar la pared para evitar fallas en la impresión puede ir en contra de la intención del diseño original.
En este caso, cambiar el proceso de fabricación puede ser más adecuado que forzar ajustes de diseño. Los detalles que son difíciles de lograr con FDM pueden imprimirse exitosamente con SLA o MJF, sin ninguna modificación del diseño.
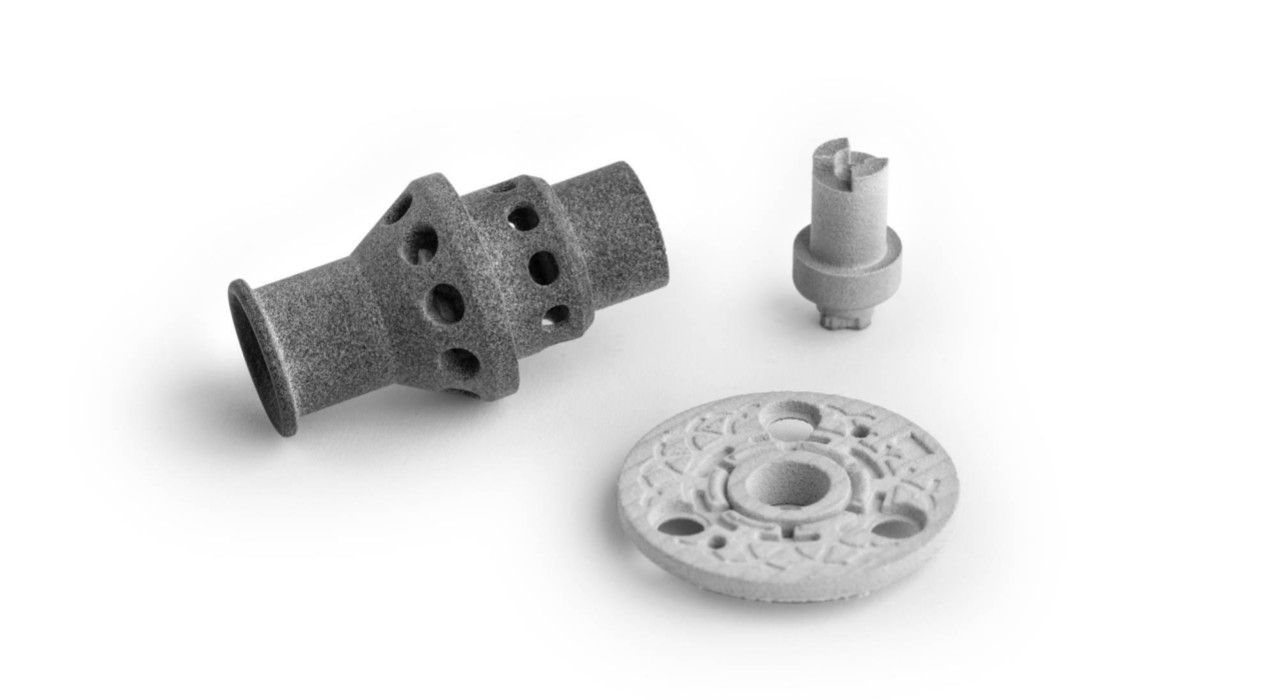
Xunjie tiene más de diez años de experiencia en impresión 3D. Ayudamos a ingenieros y equipos de productos a convertir diseños de paredes delgadas en piezas verdaderamente duraderas. Ofrecemos impresión 3D FDM, SLA, SLS, MJF y metal. También ofrecemos fundición al vacío de silicona y mecanizado CNC. Podemos combinar el proceso correcto según el espesor de la pared de la pieza y las necesidades funcionales.
Envíanos tus archivos. Marcaremos los lugares donde las paredes finas pueden causar problemas antes de imprimir. Si necesita una cotización, no dude en contactarnos en cualquier momento.
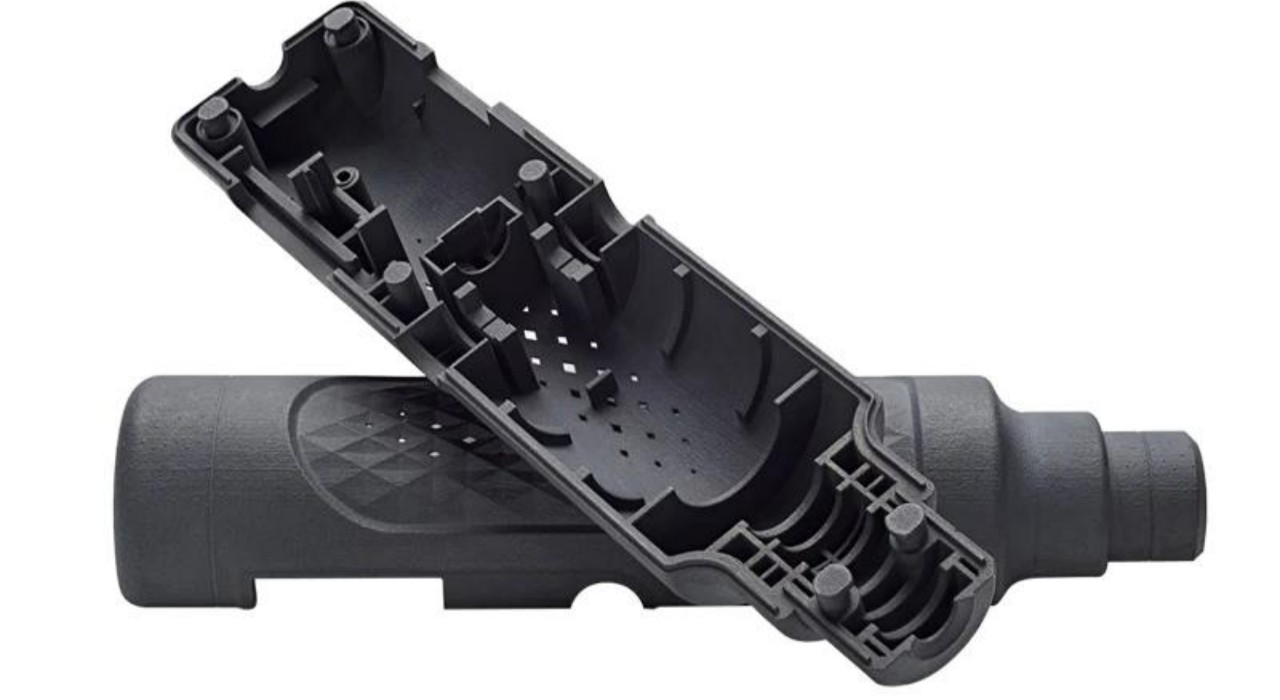
1. La pieza de pared delgada que compré se rompió en la pared delgada. ¿Es esto un problema de calidad?
No necesariamente. Si la fractura es limpia y las líneas de las capas son obvias, lo más probable es que los parámetros de impresión no se hayan ajustado bien. Esa es responsabilidad del proveedor. Pero si la fractura está blanqueada y tiene deformación por tracción, es posible que haya aplicado demasiada fuerza o en la dirección incorrecta durante el montaje. Las piezas de paredes delgadas son sensibles a la dirección de la fuerza. Después de recibirlos, no los doble con fuerza, especialmente de lado.
2. ¿Se puede seguir utilizando por ahora una pieza de paredes delgadas con solo una ligera deformación?
Depende de dónde esté la deformación y cómo se utilizará. Si solo se trata de una ligera deformación general que no afecta el ensamblaje ni la capacidad de carga, el uso a corto plazo está bien. Si la deformación se concentra en un punto de conexión, o si ya han aparecido marcas blancas o pliegues, está a punto de romperse y no debe usarse más. Para una ligera deformación, puedes intentar remojarlo en agua caliente y luego presionarlo para que quede plano, pero solo para materiales de baja temperatura como el PLA. Si se trata de una pieza que soporta carga, sugerimos contactarnos directamente para un reemplazo. No sigas usándolo.
3. Cuando una pieza de paredes delgadas está sometida a cargas repetidas, ¿a qué parámetros del material debo prestar atención?
Bajo cargas repetidas, el principal modo de falla de las piezas de paredes delgadas es la fractura por fatiga. Debe centrarse en la resistencia a la fatiga, el alargamiento de rotura y la sensibilidad a las muescas. El nailon, el polipropileno (PP) y algunas resinas de ingeniería tienen buena resistencia a la fatiga. El PLA y la resina de fotopolímero común son peores. La orientación de la impresión también afecta en gran medida la vida útil. La superficie de unión entre capas es el punto débil. Puede solicitarnos que optimicemos el ángulo de colocación. Sea la dirección principal de la tensión paralela al plano de la capa, no perpendicular a la capa intermedia.
4. ¿Qué información necesito marcar en mi dibujo 3D al pedir piezas personalizadas de paredes delgadas?
Es necesario marcar al menos el espesor mínimo de la pared del área de paredes delgadas, las tolerancias de las dimensiones críticas, los requisitos del material y la dirección de la carga. Si el área de paredes delgadas necesita encajar con otras piezas, tenga en cuenta los requisitos de espacio de ajuste y calidad de la superficie directamente en el dibujo. Esto nos ayuda a evitar juzgar sólo por la experiencia. También puedes proporcionar un objeto de referencia o fotografías. Esto nos ayuda a comprender su escenario de uso más rápido y reduce los cambios posteriores.
5. ¿ Las piezas de paredes delgadas se romperán más fácilmente en invierno o en ambientes de baja temperatura?
Sí, la mayoría de los materiales de impresión 3D se vuelven quebradizos a bajas temperaturas. Esto es especialmente cierto para el PLA y la resina común. Si sus piezas necesitan ser utilizadas o almacenadas por debajo de 0°C, le sugerimos que elija nailon, polipropileno o resina resistente a bajas temperaturas. Lo mejor es decirnos la temperatura de funcionamiento antes de realizar el pedido. Podemos ajustar la recomendación de material en consecuencia, para que pueda evitar la situación en la que las paredes delgadas se agrietan con el menor contacto en invierno.
Contactar proveedor


Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.